 免费咨询热线:
130-7293-7788
不少喷漆、印刷、化工类工厂治理 VOC 废气时,听说 RCO、RTO 净化效果稳定,直接选定设备,忽略废气组分、浓度波动的影响,设备投用之后出现催化剂失活、能耗偏高、排放不稳等情况,整改起来费时费力。西安废气处理设备会结合现场废气工况区分两种工艺,理清适用边界,减少选型偏差带来的问题。
RCO 属于蓄热催化燃烧,依靠催化剂降低反应温度,燃料消耗更少,适合中低浓度、成分干净的有机废气。短板在于催化剂容易被硅、磷、重金属等物质影响活性,如果废气含有这类物质,短时间内催化模块就会失效。RTO 蓄热式焚烧依靠高温分解有机物,耐受复杂废气组分,适合浓度偏高、成分波动大的工况,运行温度更高,前期投入和能耗水平也会有所上升。
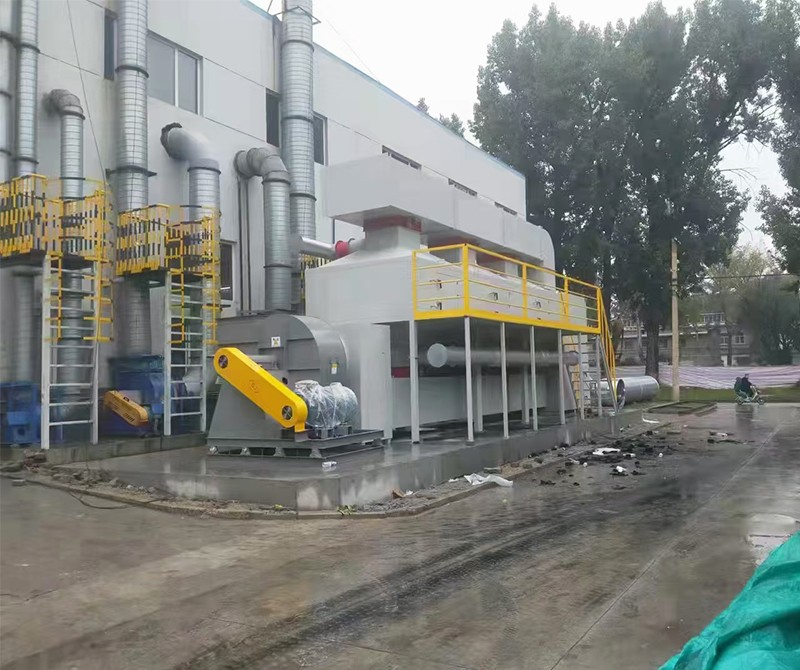
很多工厂踩坑,就是只对比能耗,把含有杂质的废气选用 RCO;或是风量小、浓度低的工况盲目上 RTO,造成资源浪费。除此之外,预处理环节也不能省略,粉尘、油雾进入炉体,会堵塞蓄热体,降低换热效率。选型前建议检测废气参数,核算风量、浓度区间,同步做好安全配套,设置阻火、泄压相关结构。
设备投用之后,建立定期巡检机制,留意温度、压差变化,按照周期检查催化剂、蓄热陶瓷状态,及时维护更换耗材。车间产能调整、原料更换之后,废气条件发生变化,也要重新评估设备适配性。
RCO 和 RTO 没有统一的优劣之分,适配工况才是选型的核心。西安废气处理设备熟悉本地 VOC 治理审核要求,根据废气成分、风量浓度匹配 RCO 或者 RTO 方案,配套前置预处理设计,帮助工厂稳定废气治理效果,降低后期运维风险。